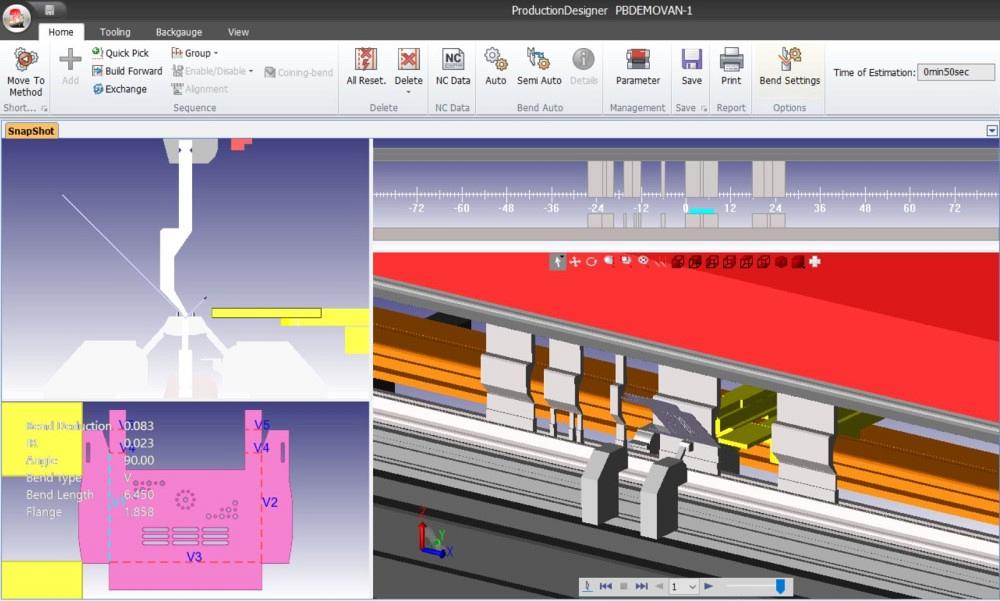
Программное обеспечение листогибочного пресса 2D увеличивает скорость гибки
Листогибочный пресс 2D&и программное обеспечение 3D Bending наиболее популярно на текущем рынке формования листового металла, большинство владельцев новых листогибочных прессов не только покупают программное обеспечение для своих новых гибочных станков, но и планируют использовать программное обеспечение для программирования в максимально возможной степени. для повышения эффективности гибки листового металла.
Все владельцы цехов по обработке листового металла должны быть уверены, что их листогибочные прессы используются для гибки правильных деталей. Вот почему им платят - ни за создание программы, ни за тестирование программы, ни за настройку листогибочного пресса, ни за тестирование рецепта гибки до тех пор, пока деталь не будет согнута в соответствии с требованиями заказчика.
Таким образом, программное обеспечение для гибки листогибочного пресса было ключом к убеждению производителей металла в том, что они могут перемещать запрограммированные детали с пола и фактически улучшать время безотказной работы листогибочного пресса. Когда программное обеспечение достигло точки, в которой простые программы - скажем, с менее чем шестью изгибами - можно было программировать автоматически.если оператор находится перед листогибочным прессом, он может двигаться только так быстро, но при этом обеспечивать безопасность оператора. Если цех должен свести к минимуму деятельность, не добавляющую добавленной стоимости, связанную с гибкой, и убедиться, что листогибочные прессы делают детали с максимальной эффективностью, руководство должно знать, как программное обеспечение для гибки может это сделать.

Насколько сложно найти людей, способных работать на листогибочном прессе, а тем более тех, кто действительно имеет в этом опыт. Операторы, которые могут видеть, как можно сформировать трехмерный объект, знают, какая комбинация штампов и штампов может сделать это, и определяют последовательность инструментов .. Если вы работаете без преимуществ программного обеспечения для гибки, которое может порекомендовать подходящий инструмент и создать гиб Автоматическая последовательность для типичных деталей, этому специалисту по листогибочным прессам все равно потребуется от 15 до 30 минут, чтобы настроить этот листогибочный пресс.
Представьте, сколько времени займет новичок в этом ремесле - вероятно, от 30 до 60 минут. Оператор листогибочного пресса будет пристально смотреть на него, пытаясь выяснить, какую комбинацию штампов и пуансонов использовать и какую последовательность гибки придумать. При этом листогибочный пресс не поднимается и не опускается.
Вот почему мастерским нужны лучшие операторы листогибочного пресса, программирующие детали в автономном режиме. Особенно после обсуждения того, насколько быстрее эти люди могут производить детали. Но цель состоит в том, чтобы все операторы листогибочного пресса работали максимально эффективно, а не только очень опытные.
Программа для гибки позаботится об этих простых деталях, таких как канал для шляпки. Ветеран листогибочного пресса, настраивающий эти рабочие места, может следить за такими вещами, как дизайн, технологичность и планирование, но программное обеспечение будет делать большую часть работы с этими частями.

Для 10-20% более сложной работы, по крайней мере, до шести изгибов, ветеран на самом деле найдет лучший способ изгибать эту часть. Самый блестящий ум в области обработки металлов не собирается тратить свой день на монотонную работу по программированию простых деталей; этот человек может вспомнить свой опыт, чтобы определить подходящий способ изгиба детали, даже принимая во внимание возможность того, что может потребоваться новый инструмент. Программное обеспечение листогибочного пресса учитывает такие возможности, поэтому оно разработано для ручного редактирования предлагаемых заданий листогибочного пресса.
Когда эта программа детали будет завершена, программист может сохранить ее в базе данных, чтобы она могла быть передана в отдел гибки. Менее опытные операторы теперь имеют лучшие направления. Они вызывают программу, проверяют, есть ли в станке нужные инструменты, и следуют подсказкам на экране контроллера.


Создавайте программы гибки, обеспечивающие стабильное производство
Если компания-производитель металла не полагается на программное обеспечение для гибки и автономное программирование, действительно ли она знает, сколько времени займет гибка профиля?
Если кто-то на полу пытается понять, как согнуть один металлический профиль в листогибочном прессе, этому человеку потребуется время, чтобы понять это. Тот же человек, вероятно, выполнит ту же работу по гибке немного быстрее, если он все еще сохранит некоторую память о том, как это было сделано в последний раз. Если другой оператор должен выполнить ту же самую работу, начальник отдела гибки увидит совершенно другое время производства. Обычный рабочий день в цехе по производству металлоконструкций достаточно напряженный, когда производство идет довольно гладко, потому что все по-прежнему имеют дело с горячими работами и постоянными усилиями по улучшению; Наращивание незавершенного производства перед конкретным отделом из-за неэффективности производства может сделать дела намного более напряженными.
Автономное программирование программы гибки устраняет многие неопределенности. Работа создается и сохраняется, поэтому оператор любого уровня подготовки может вызвать ее и приступить к работе. Опытный оператор тормозов может закончить работу быстрее, но даже у менее опытного человека есть более четкий план действий.
Выберите инструмент для гибки с правым прессом и тормозом для гибки различных металлических профилей
Оператор гибочного станка был основным лицом, принимающим решения при настройке цикла гибки листогибочным прессом, с точки зрения определения того, какие инструменты для гибочного пресса были необходимы для гибки, поиска и установки в надлежащей последовательности. Это очень большая ответственность, которая действительно подчеркивает важность этих знающих операторов без современного программного обеспечения и автоматизированного оборудования.
Программное обеспечение CNC Pressbrake Bending помогает снять ответственность с операторов листогибочного пресса. Ссылаясь на текущий инвентарь инструмента, в котором есть все пуансоны, штампы и специальные инструменты, принадлежащие компании, программа определяет лучший инструмент для выполнения гибки металлических деталей. Эти настройки инструмента затем сохраняются на случай, если задание появится в будущем.
Некоторые пакеты программного обеспечения для гибки также могут рекомендовать универсальные наборы инструментов для обработки различных деталей разной толщины и радиуса. Программное обеспечение обеспечивает наличие подходящего инструмента для выполнения ряда работ и того, что инструмент имеет общую высоту закрытия, что означает, что одновременно можно использовать различные профили штамповки и V-образные штампы, включая штампы для кромки кромки.
Пакеты программного обеспечения также могут иметь доступ к основному инвентарю инструментов - инструментам, произведенным тем же производителем листогибочного пресса. В виртуальной среде программист, использующий программное обеспечение для гибки, может взять инструмент, которого может не быть в текущем инвентаре, и посмотреть, как он работает для работы. Если нужен новый инструмент, его можно заказать прямо сейчас, а стоимость может быть включена в стоимость детали.

SimulateThe Bending Design& Проверить детали изгиба
Инженер-изготовитель металлических деталей Ifan с небольшим опытом изготовления листового металла также может создавать проблемы. Например, инженер всегда ищет самый простой способ сделать что-то, что является правильным подходом к проектированию в производстве. Однако при этом инженер большую часть времени может полагаться на рекомендуемые K-факторы. Это же стандарт, правда? В большинстве случаев это работает, но если оператор листогибочного пресса должен использовать матрицу V другого размера для размещения короткого фланца, то коэффициент K, запрошенный инженером, может быть не лучшей рекомендацией.
Программное обеспечение для моделирования может анализировать двухмерную или трехмерную модель детали или сборки и определять конструкторский замысел метода производства.
С точки зрения гибки программное обеспечение проверяет, можно ли изготовить деталь в соответствии с предписаниями. Произойдет ли столкновение с инструментами? Фланец слишком короткий? Эти производственные ошибки никогда не сводятся к участию в гибке металла.


Тот же самый инструмент можно использовать для повышения эффективности производства гибки на последующих этапах производства. Программное обеспечение для гибки листогибочного пресса может предложить новую последовательность гибки, позволяющую избежать сварки на выходе. Такой шаг может снизить стоимость детали и улучшить общее качество детали, если из производственной смеси исключить некоторую ручную сварку. Сочетание вычислительной мощности этого типа и умелого взгляда ветерана листогибочного пресса на сиденье программиста делает программное обеспечение для гибки мощным инструментом для постоянного улучшения и снижения затрат на проектирование деталей.


Есть ли что-нибудь интересное в программном обеспечении для гибки листогибочного пресса 2D&и 3D? Отправьте нам электронное письмо о своих гибочных деталях или в WhatsApp через Интернет. Мы поговорим и посмотрим, как мы можем помочь вам повысить производительность гибки листового металла.